 环保在线APP
 环保在线手机站
 环保在线小程序
 微信公众号

主营
纯化水设备选型指南:RO+EDI工艺参数与合规要点
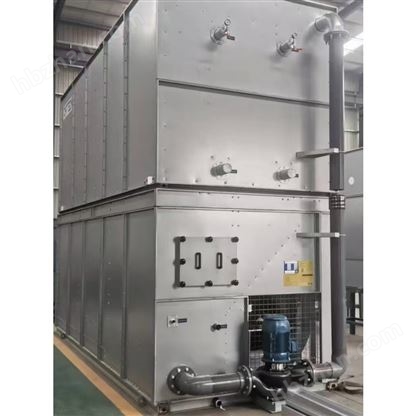
纯化水设备是一套以反渗透与电去离子为核心,去除原水中离子、有机物及微生物的成套水处理系统,主要服务于制药、医疗器械及精细化工行业。依据《中国药典》2020年版与GMP无菌附录要求,系统出水需满足电导率≤1.3 μS/cm、总有机碳≤500 ppb、微生物≤100 CFU/mL的硬性指标,设备选型需围绕水质达标、连续运行与合规审计展开。
相关标准限值与合规边界
纯化水系统的合规性直接取决于出水水质与运行记录。药典标准对电导率设定了分级阈值,25℃时极限值为1.3 μS/cm,运行中常设报警点为1.0 μS/cm,行动点为0.8 μS/cm。总有机碳限值严格控制在500 ppb以内,微生物限度为100 CFU/mL。GMP审计关注动态工况下的数据完整性,要求电导率与TOC在线监测数据每15分钟自动采集一次,历史曲线需保留至少五年。系统需配置CIP清洗回路,管道坡度不低于0.002,确保wu死角排空。
达标工艺路线解析
完整工艺链通常由预处理、一级反渗透、EDI模块与后处理单元串联而成。原水进入多介质过滤器后,经活性炭吸附去除余氯,余氯浓度必须压降至0.1 mg/L以下,否则RO膜会氧化降解。软化器或纳滤作为硬度调节单元,将进水硬度控制在10 mg/L以下,防止浓水侧结垢。一级RO段承担85%至90%的盐分截留,脱盐率稳定在98.5%左右。EDI模块利用直流电场与离子交换树脂实现连续脱盐,无需酸碱再生,系统回收率通常设计在75%至82%之间。末端可配置紫外氧化器与臭氧发生器,TOC去除效率可达80%以上,微生物灭活率维持在99.9%。
设备结构与核心参数
核心组件的材质与选型直接决定系统寿命与水质稳定性。反渗透膜壳多采用FRP材质,内衬不锈钢,耐压等级为150 psi。膜元件主流规格为8040型,单支产水量在2.0 m³/h至2.5 m³/h区间,脱盐率≥99.2%。高压泵需配置变频驱动,运行扬程覆盖80 m至120 m,电机效率不低于IE3标准。EDI组件内部隔板厚度为0.5 mm,流道设计支持1.5 m³/h至5 m³/h的通量,运行电流密度通常设定在150 A/m²至200 A/m²。仪表配置需包含电导率仪、TOC分析仪、流量计与压差传感器,数据采集频率不低于1 Hz。整机能耗按常规市政原水计算,吨水电耗约0.38 kWh,膜前压力维持在1.2 MPa至1.5 MPa。
| 参数项 | 常规设计值 | 合规/工程要求 |
|---|---|---|
| 电导率(25℃) | ≤1.0 μS/cm | 药典上限1.3 μS/cm,连续监测 |
| 总有机碳 | ≤200 ppb | 限值500 ppb,需在线TOC仪 |
| 微生物限度 | ≤50 CFU/mL | 限值100 CFU/mL,动态取样 |
| 系统回收率 | 75%–82% | 浓水排放需纳入废水池 |
选型计算与工程配置要点
设备规模计算需区分峰值流量与平均流量。制药车间用水量呈周期性波动,储水罐有效容积应按峰值用水量的3至5小时设计,避免频繁启停导致压力波动。例如日需求量为12 m³的设备,储水罐有效体积需配置48 m³,对应直径3.5 m、高径比1.5的立式罐体。管道材质可选择SS316L,内壁电解抛光粗糙度Ra≤0.4 μm,确保流体无滞留。膜组排列采用4:2:1或3:2:1级联结构,级间设置中间水箱与增压泵。清洗系统设计需覆盖RO段与EDI模块,清洗液pH调节范围在2.0至12.0,循环流速不低于1.5 m/s。变频柜需预留485通信接口,便于接入工厂DCS系统。
材质防腐与日常运维
SS316L管道与罐体需进行固溶处理与钝化,钝化液浓度通常控制在20%至25%硝酸溶液,处理时间约40分钟,表面氧化膜厚度达到20 nm以上可阻断电化学腐蚀。RO膜化学清洗周期取决于进水SDI值,SDI≤3时可维持3至6个月清洗一次,清洗液采用1%柠檬酸加0.1%十二烷基硫酸na,循环压力控制在0.2 MPa以内。EDI模块运行3000小时后需检查树脂填充分布,若产水电导率阶梯式上升,可注入0.5 mol/L盐酸进行再生冲洗。日常巡检需记录高压泵轴承振动值,振动速度有效值应低于2.8 mm/s,异常振动会加速机械密封磨损。
常见问题
- 纯化水电导率突然超标,如何快速定位故障点?
- 优先检查高压泵后段与RO浓水调节阀的开度。浓水排放阀开度过小会导致系统回收率骤升,膜表面浓差极化加剧,电导率瞬间跳变。其次核对在线电导率仪的校准记录,温度补偿曲线是否偏离25℃基准。若浓水流量与产水流量比例维持在1:3至1:4之间且电导率仍异常,需进行低压冲洗测试,冲洗后仍不恢复则判定为RO膜元件密封圈老化或膜表面污染,需更换膜壳端封或执行化学清洗。
- 设备选型是否必须配备臭氧杀菌系统?
- 并非强制配置,取决于储水罐材质与运行模式。若储罐为SS316L并配备全回路循环泵,保持0.1 MPa微正压与24小时低速循环,微生物滋生风险可控,可省略臭氧发生器。若采用PE材质储罐或存在间歇运行工况,臭氧投加量需控制在0.3 mg/L至0.5 mg/L,接触时间不少于15分钟,且出水端必须配置脱臭塔将残留臭氧降至0.01 mg/L以下,防止氧化腐蚀管道焊缝。GMP审计更关注抑菌策略的验证数据,而非单一设备清单。
关键词:
纯化水设备
全年征稿/资讯合作
联系邮箱:hbzhan@vip.qq.com
- 版权与免责声明
- 1、凡本网注明"来源:环保在线"的所有作品,版权均属于环保在线,转载请必须注明环保在线,https://www.hbzhan.com。违反者本网将追究相关法律责任。
- 2、企业发布的公司新闻、技术文章、资料下载等内容,如涉及侵权、违规遭投诉的,一律由发布企业自行承担责任,本网有权删除内容并追溯责任。
- 3、本网转载并注明自其它来源的作品,目的在于传递更多信息,并不代表本网赞同其观点或证实其内容的真实性,不承担此类作品侵权行为的直接责任及连带责任。其他媒体、网站或个人从本网转载时,必须保留本网注明的作品来源,并自负版权等法律责任。
- 4、如涉及作品内容、版权等问题,请在作品发表之日起一周内与本网联系,否则视为放弃相关权利。





 环保在线官微
 环保在线APP
 环保在线小程序